คู่มือการหล่อวาล์ว: วัสดุ กระบวนการหล่อ ข้อบกพร่อง และการคัดเลือก
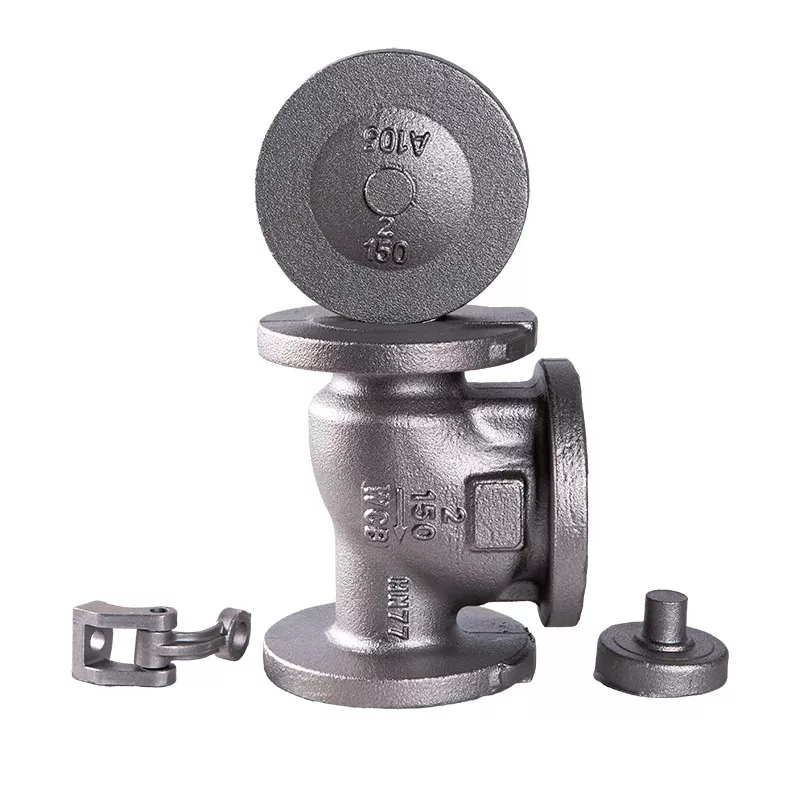
การหล่อวาล์วเป็นกระบวนการผลิตที่สำคัญสำหรับการผลิตตัววาล์ว ฝากระโปรง ฝาครอบ และส่วนประกอบที่มีแรงดันอื่นๆ เมื่อเปรียบเทียบกับการตัดเฉือนตัววาล์วจากวัสดุแข็งทั้งหมด การหล่อช่วยให้ผู้ผลิตสามารถสร้างช่องทางการไหลที่ซับซ้อนและโครงสร้างวาล์วขนาดใหญ่พร้อมการใช้วัสดุที่มีประสิทธิภาพมากขึ้น
อย่างไรก็ตาม ไม่ใช่ว่าวิธีการหล่อหรือวัสดุทุกประเภทจะเหมาะกับการใช้งานวาล์วทุกประเภท อุณหภูมิในการทำงาน ความดัน คุณลักษณะของของไหล ขนาดวาล์ว ความต้องการวัสดุ และปริมาณการผลิต ล้วนส่งผลต่อกระบวนการหล่อและการออกแบบส่วนประกอบขั้นสุดท้าย คู่มือนี้จะอธิบายประเภทหลักของการหล่อวาล์ววัสดุที่ใช้กันทั่วไป กระบวนการผลิต ข้อบกพร่องในการหล่อ และประเด็นสำคัญที่ต้องพิจารณาเมื่อจัดหาส่วนประกอบวาล์วหล่อ
เหตุใดการหล่อจึงใช้สำหรับการผลิตวาล์ว?
ตัววาล์วมักจะมีช่องทางการไหลภายใน โพรง ที่นั่ง และโครงสร้างการเชื่อมต่อ การหล่อสามารถสร้างรูปทรงได้มากก่อนการตัดเฉือน ซึ่งช่วยลดปริมาณวัสดุที่ต้องเอาออกในระหว่างการประมวลผลครั้งต่อไป
ข้อดีหลัก ได้แก่ :
- เหมาะสำหรับรูปทรงตัววาล์วที่ซับซ้อน
- สามารถผลิตชิ้นส่วนขนาดใหญ่และหนักได้
- ช่วยให้สามารถใช้โลหะผสมต่างๆได้
- ลดความต้องการการตัดเฉือนสำหรับการออกแบบบางอย่าง
- เหมาะสำหรับทั้งส่วนประกอบแต่ละชิ้นและรอบการผลิตขนาดใหญ่
กระบวนการหล่อวาล์วทั่วไป
กระบวนการหล่อที่แตกต่างกันมีระดับความแม่นยำของมิติ ผิวสำเร็จ ประสิทธิภาพการผลิต และต้นทุนที่แตกต่างกัน
การหล่อทราย
การหล่อทรายถูกนำมาใช้กันอย่างแพร่หลายสำหรับตัววาล์วและส่วนประกอบโลหะอื่นๆ ที่มีขนาดค่อนข้างใหญ่ แม่พิมพ์ทรายจะเกิดขึ้นรอบๆ ลวดลาย และโลหะหลอมเหลวจะถูกเทลงในโพรงแม่พิมพ์
มีประโยชน์อย่างยิ่งเมื่อส่วนประกอบวาล์วมีขนาดใหญ่ มีทางเดินภายในที่ซับซ้อน หรือต้องการปริมาณการผลิตที่ยืดหยุ่น
การหล่อการลงทุน
การหล่อการลงทุนใช้รูปแบบขี้ผึ้งแบบใช้แล้วทิ้งเพื่อสร้างโพรงแม่พิมพ์ที่มีรายละเอียด สามารถผลิตส่วนประกอบที่มีรูปร่างค่อนข้างซับซ้อนและมีความแม่นยำของมิติที่ดี
โดยทั่วไปจะพิจารณากระบวนการนี้เมื่อส่วนประกอบวาล์วมีขนาดที่เล็กกว่า มีรูปทรงที่มีรายละเอียด หรือข้อกำหนดด้านขนาดที่เข้มงวดมากขึ้น
หล่อตาย
การหล่อโลหะจะทำให้โลหะหลอมเหลวกลายเป็นแม่พิมพ์โลหะที่นำกลับมาใช้ใหม่ได้ภายใต้แรงกดดัน สามารถให้ประสิทธิภาพการผลิตสูงและขนาดที่สม่ำเสมอสำหรับวัสดุและส่วนประกอบวาล์วที่เหมาะสม
อย่างไรก็ตาม การหล่อแบบตายตัวไม่เหมาะกับการใช้งานวาล์วทุกประเภท โดยเฉพาะอย่างยิ่งในกรณีที่วัสดุ ความต้องการแรงดัน ขนาดส่วนประกอบ หรือเงื่อนไขการบริการจำเป็นต้องใช้วิธีการหล่อแบบอื่น
การหล่อแบบแรงเหวี่ยง
การหล่อแบบแรงเหวี่ยงใช้การหมุนเพื่อกระจายโลหะหลอมเหลวไปติดกับผนังแม่พิมพ์ โดยส่วนใหญ่จะเกี่ยวข้องกับส่วนประกอบทรงกระบอกหรือรูปวงแหวน และมีประโยชน์สำหรับชิ้นส่วนวาล์วเฉพาะและส่วนประกอบทางอุตสาหกรรมที่เกี่ยวข้อง
วัสดุทั่วไปที่ใช้สำหรับการหล่อวาล์ว
ควรเลือกวัสดุหล่อตามสภาพแวดล้อมการทำงานของวาล์ว ไม่ใช่แค่ราคาที่ซื้อ
| วัสดุ | ลักษณะทั่วไป | ข้อควรพิจารณาทั่วไป |
|---|---|---|
| เหล็กกล้าคาร์บอน | แข็งแรงดีและประสิทธิภาพทางอุตสาหกรรมทั่วไป | ควรเลือกโลหะผสมและเกรดที่เหมาะสมตามความดัน อุณหภูมิ และสภาวะของของเหลว |
| สแตนเลส | ทนต่อการกัดกร่อนได้ดี | มักเลือกสำหรับสภาพแวดล้อมของไหลที่มีฤทธิ์กัดกร่อนหรือมีความต้องการสูง |
| โลหะผสมเหล็ก | คุณสมบัติทางกลและอุณหภูมิที่เพิ่มขึ้นขึ้นอยู่กับองค์ประกอบของโลหะผสม | ใช้ในกรณีที่เหล็กกล้าคาร์บอนมาตรฐานอาจไม่ตรงตามข้อกำหนดการบริการ |
| เหล็กดัด | มีความแข็งแรงและหล่อได้ดี | ทั่วไปในการใช้งานวาล์วอุตสาหกรรมและที่เกี่ยวข้องกับน้ำ |
| เหล็กหล่อ | ความสามารถในการหล่อที่ดีและคุ้มค่า | ควรประเมินการใช้งานตามข้อกำหนดด้านความดัน อุณหภูมิ และการกัดกร่อน |
กระบวนการหล่อวาล์วทำงานอย่างไร
1. การออกแบบวาล์วและการเตรียมรูปแบบ
กระบวนการผลิตเริ่มต้นด้วยการออกแบบส่วนประกอบวาล์ว รูปแบบการหล่อต้องคำนึงถึงรูปร่าง ขนาด ค่าเผื่อการตัดเฉือน การหดตัว และทางเดินภายในที่ต้องการ
2. การทำแม่พิมพ์
เตรียมแม่พิมพ์ตามวิธีการหล่อที่เลือก แม่พิมพ์จะต้องสร้างรูปทรงของวาล์วอย่างแม่นยำ ในขณะเดียวกันก็ปล่อยให้โลหะหลอมเหลวไหลเข้าไปในคาวิตี้ได้อย่างเหมาะสม
3. การหลอมโลหะ
โลหะผสมที่เลือกจะถูกหลอมภายใต้สภาวะควบคุม จำเป็นต้องตรวจสอบองค์ประกอบทางเคมีและอุณหภูมิหลอมเหลวเพื่อรักษาคุณสมบัติของวัสดุให้สม่ำเสมอ
4. การเท
โลหะหลอมเหลวจะถูกเทลงในแม่พิมพ์ที่เตรียมไว้ ระบบ gating และป้อนช่วยควบคุมการไหลของโลหะและชดเชยการหดตัวระหว่างการแข็งตัว
5. การแข็งตัวและการทำความเย็น
โลหะจะค่อยๆ แข็งตัวภายในแม่พิมพ์ สภาวะการหล่อเย็นอาจส่งผลต่อโครงสร้างจุลภาคของการหล่อ ความคงตัวของขนาด และโอกาสที่จะเกิดข้อบกพร่องภายใน
6. การถอดและทำความสะอาดการหล่อ
หลังจากการแข็งตัวแล้ว การหล่อจะถูกถอดออกจากแม่พิมพ์ ทราย ประตู ตัวยก แฟลช และวัสดุที่ไม่ต้องการอื่น ๆ จะถูกเอาออกก่อนดำเนินการต่อไป
7. การรักษาความร้อน
อาจใช้การบำบัดความร้อนเพื่อให้ได้คุณสมบัติทางกลและสภาพของวัสดุที่ต้องการ ทั้งนี้ขึ้นอยู่กับวัสดุและการใช้งาน
8. การตัดเฉือน
โดยปกติแล้วการหล่อจะสร้างรูปทรงพื้นฐานมากกว่าส่วนประกอบวาล์วที่เสร็จสิ้นขั้นสุดท้าย พื้นผิวที่สำคัญ เช่น หน้าเชื่อมต่อ บ่าวาล์ว ช่องเปิดของก้าน และพื้นที่ปิดผนึก จะถูกตัดเฉือนตามขนาดที่ต้องการ
9. การตรวจสอบและทดสอบ
ควรตรวจสอบการหล่อสำเร็จรูปตามข้อกำหนดทางเทคนิคที่เกี่ยวข้อง การตรวจสอบอาจรวมถึงการตรวจสอบขนาด การตรวจสอบด้วยภาพ การตรวจสอบวัสดุ และการทดสอบแบบไม่ทำลาย ทั้งนี้ขึ้นอยู่กับการใช้งานวาล์ว
ข้อบกพร่องในการหล่อวาล์วทั่วไป
คุณภาพการหล่อมีผลโดยตรงต่อความน่าเชื่อถือของส่วนประกอบวาล์วสำเร็จรูป ข้อบกพร่องหลายประการอาจเกิดขึ้นได้หากการออกแบบแม่พิมพ์ อุณหภูมิของโลหะ การเท การป้อน หรือการแข็งตัวไม่ได้รับการควบคุมอย่างเหมาะสม
ความพรุน
ความพรุนหมายถึงช่องว่างหรือโพรงที่เกี่ยวข้องกับก๊าซภายในการหล่อ ความพรุนที่มากเกินไปอาจลดความสมบูรณ์ของส่วนประกอบวาล์วที่มีแรงดัน
การหดตัว
การหดตัวสามารถเกิดขึ้นได้เนื่องจากการหดตัวของโลหะหลอมเหลวระหว่างการแข็งตัว การออกแบบระบบไรเซอร์และระบบป้อนที่เหมาะสมเป็นสิ่งสำคัญในการลดข้อบกพร่องที่เกี่ยวข้องกับการหดตัว
การรวม
สิ่งเจือปนที่ไม่ใช่โลหะหรืออนุภาคที่ไม่ต้องการอาจติดอยู่ในการหล่อได้ แนวทางปฏิบัติที่สะอาดในการหลอมเหลวและขั้นตอนการขึ้นรูปและการเทที่เหมาะสมช่วยลดความเสี่ยงนี้
รอยแตก
รอยแตกร้าวอาจเกิดขึ้นในระหว่างการแข็งตัวหรือการเย็นลงเนื่องจากความเครียดจากความร้อน ลักษณะของวัสดุ หรือสภาวะการหล่อที่ไม่เหมาะสม
การวิ่งผิดและการปิดแบบเย็น
การวิ่งผิดเกิดขึ้นเมื่อโลหะหลอมเหลวไม่เต็มโพรงแม่พิมพ์จนหมด การปิดด้วยความเย็นอาจเกิดขึ้นได้เมื่อการไหลของโลหะที่แยกจากกันมาบรรจบกันโดยไม่มีการหลอมรวมอย่างเหมาะสม ข้อบกพร่องทั้งสองประการอาจส่งผลต่อรูปทรงขั้นสุดท้ายและความสมบูรณ์ของการหล่อ
วิธีการเลือกการหล่อวาล์วที่ถูกต้อง
การหล่อวาล์วการเลือกควรเริ่มต้นด้วยสภาพการทำงานมากกว่าวิธีการหล่อ
พิจารณาวัสดุวาล์ว
ตรวจสอบว่าการใช้งานต้องใช้เหล็กกล้าคาร์บอน เหล็กสเตนเลส เหล็กโลหะผสม เหล็กดัด เหล็กหล่อ หรือโลหะผสมอื่น การเลือกใช้วัสดุควรคำนึงถึงการกัดกร่อน อุณหภูมิ ความดัน และความเข้ากันได้ของของไหล
พิจารณาขนาดวาล์วและรูปทรง
ตัววาล์วขนาดใหญ่และส่วนประกอบที่มีทางเดินภายในที่ซับซ้อนอาจต้องใช้กระบวนการหล่อที่แตกต่างจากส่วนประกอบที่มีความแม่นยำน้อยกว่า
พิจารณาอุณหภูมิและความดันในการทำงาน
ความดันและอุณหภูมิส่งผลต่อข้อกำหนดด้านวัสดุและการผลิตของส่วนประกอบวาล์วที่มีแรงดัน การหล่อควรเหมาะสมกับสภาพการบริการจริง แทนที่จะเลือกตามขนาดวาล์วที่ระบุเท่านั้น
พิจารณาปริมาณการผลิต
สำหรับชิ้นส่วนขนาดเล็กหรือส่วนประกอบขนาดใหญ่ กระบวนการหล่อแบบยืดหยุ่น เช่น การหล่อทราย อาจเหมาะสม การผลิตในปริมาณมากอาจพิสูจน์ให้เห็นถึงเครื่องมือและกระบวนการที่ได้รับการออกแบบมาเพื่อความสามารถในการทำซ้ำและประสิทธิภาพการผลิตที่มากขึ้น
คุณควรตรวจสอบอะไรเมื่อซื้อการหล่อวาล์ว
สำหรับผู้ผลิตวาล์ว บริษัทวิศวกรรม และผู้ซื้อในอุตสาหกรรม ควรยืนยันรายละเอียดหลายประการก่อนทำการสั่งซื้อ
- เกรดวัสดุและองค์ประกอบทางเคมี
- มาตรฐานการผลิตที่ใช้บังคับ
- ขนาดตัววาล์ว
- ค่าเผื่อการตัดเฉือน
- การบำบัดความร้อนที่จำเป็น
- สภาพพื้นผิว
- ความคลาดเคลื่อนมิติ
- ข้อกำหนดการทดสอบแบบไม่ทำลาย
- ข้อกำหนดที่เกี่ยวข้องกับแรงกดดัน
- ข้อกำหนดการตรวจสอบและเอกสาร
เหตุใดการตัดเฉือนจึงมีความสำคัญหลังจากการหล่อวาล์ว
การหล่อทำให้มีรูปทรงของตัววาล์วพื้นฐาน แต่พื้นผิวที่สำคัญจำนวนมากจำเป็นต้องมีการตัดเฉือนเพิ่มเติม พื้นผิวการซีล ใบหน้าหน้าแปลน พื้นที่เกลียว ขนาดรู และคุณสมบัติการทำงานอื่นๆ จำเป็นต้องเป็นไปตามข้อกำหนดด้านมิติที่ระบุ
ด้วยเหตุนี้ การหล่อวาล์วและการตัดเฉือนจึงควรถือว่าเป็นส่วนหนึ่งของกระบวนการผลิตเดียวกัน คุณภาพการหล่อที่ดีเป็นจุดเริ่มต้นที่มั่นคงสำหรับการตัดเฉือนและการตรวจสอบในภายหลัง
การหล่อวาล์วกับส่วนประกอบวาล์วฟอร์จ
| การเปรียบเทียบ | การหล่อวาล์ว | การตีวาล์ว |
|---|---|---|
| เรขาคณิตที่ซับซ้อน | เหมาะกับรูปทรงที่ซับซ้อนและทางเดินภายใน | มีข้อจำกัดมากขึ้น ขึ้นอยู่กับการออกแบบส่วนประกอบ |
| ส่วนประกอบขนาดใหญ่ | เหมาะสำหรับตัววาล์วขนาดใหญ่จำนวนมาก | อาจต้องใช้กำลังการขึ้นรูปที่มากขึ้น |
| การใช้วัสดุ | สามารถลดการตัดเฉือนจากวัสดุแข็งได้ | ขึ้นอยู่กับข้อกำหนดการออกแบบการปลอมและการตัดเฉือน |
| ความยืดหยุ่นในการผลิต | มีกระบวนการหล่อหลายแบบสำหรับความต้องการที่แตกต่างกัน | การเลือกกระบวนการขึ้นอยู่กับรูปทรงของวัสดุและส่วนประกอบเป็นอย่างมาก |
| ข้อความภายใน | สามารถสร้างข้อความที่ซับซ้อนได้โดยใช้แกน | อาจต้องมีการตัดเฉือนหรือการขึ้นรูปเพิ่มเติม |
คำถามที่พบบ่อยเกี่ยวกับการหล่อวาล์ว
การหล่อวาล์ว ใช้ทำอะไร?
โดยทั่วไปแล้วการหล่อวาล์วจะใช้ในการผลิตตัววาล์ว ฝากระโปรง ฝาครอบ ตัวเรือน และส่วนประกอบอื่นๆ ที่ได้ประโยชน์จากการขึ้นรูปรูปทรงโลหะที่ซับซ้อนก่อนการตัดเฉือน
วัสดุใดดีที่สุดสำหรับการหล่อวาล์ว?
ไม่มีวัสดุชนิดใดที่เหมาะกับทุกวาล์ว อาจใช้เหล็กกล้าคาร์บอน สแตนเลส โลหะผสม เหล็กดัด และเหล็กหล่อ ขึ้นอยู่กับความดัน อุณหภูมิ การกัดกร่อน คุณลักษณะของของไหล และมาตรฐานที่บังคับใช้
การหล่อทรายเหมาะสำหรับตัววาล์วหรือไม่?
ใช่. การหล่อทรายสามารถใช้ได้อย่างกว้างขวางกับตัววาล์ว โดยเฉพาะส่วนประกอบที่มีขนาดใหญ่กว่าและการออกแบบที่มีทางเดินภายในที่ซับซ้อน กระบวนการที่เหมาะสมยังคงขึ้นอยู่กับวัสดุ ขนาด ข้อกำหนดด้านคุณภาพ และปริมาณการผลิตของส่วนประกอบ
การหล่อวาล์วจำเป็นต้องมีการตัดเฉือนหรือไม่?
ในกรณีส่วนใหญ่ใช่ การหล่อจะสร้างรูปทรงของส่วนประกอบพื้นฐาน ในขณะที่การตัดเฉือนจะใช้เพื่อให้ได้ขนาดและพื้นผิวการทำงานที่ต้องการ
ข้อบกพร่องในการหล่อจะลดลงได้อย่างไร?
การควบคุมข้อบกพร่องเริ่มต้นด้วยรูปแบบและการออกแบบแม่พิมพ์ที่เหมาะสม องค์ประกอบของโลหะและการควบคุมอุณหภูมิที่เหมาะสม การ gating และการป้อนที่มีประสิทธิภาพ การควบคุมการแข็งตัว และการตรวจสอบที่เหมาะสมหลังจากการหล่อ
บทสรุป
การหล่อวาล์วเป็นวิธีที่มีประสิทธิภาพในการผลิตตัววาล์วและส่วนประกอบโลหะที่ซับซ้อนอื่นๆ ก่อนการตัดเฉือนและการตรวจสอบขั้นสุดท้าย กระบวนการหล่อที่เหมาะสมขึ้นอยู่กับวัสดุของวาล์ว ขนาด รูปทรง สภาพการทำงาน ปริมาณการผลิต และข้อกำหนดด้านคุณภาพ
สำหรับผู้ซื้อที่จัดหาการหล่อวาล์ว สิ่งสำคัญคือต้องยืนยันเกรดวัสดุ วิธีการหล่อ ขนาด ข้อกำหนดในการใช้เครื่องจักร การรักษาความร้อน มาตรฐานการตรวจสอบ และเอกสารประกอบก่อนทำการสั่งซื้อ ซัพพลายเออร์ที่มีความสามารถในการจัดการการหล่อ การตัดเฉือน การตรวจสอบ และการควบคุมคุณภาพในฐานะกระบวนการแบบผสมผสาน ยังช่วยลดความยุ่งยากในการจัดซื้อส่วนประกอบวาล์วสำเร็จรูปได้อีกด้วย